
www.metalworkingmag.it
01
'26
Written on Modified on
Fresatrici a spallamento indicizzabili per setup instabili
Tungaloy amplia la linea di frese TungForce-Rec con nuove configurazioni di passo in pollici per sopprimere le vibrazioni durante la fresatura di spallamenti profondi in setup a bassa rigidità.
tungaloy.com
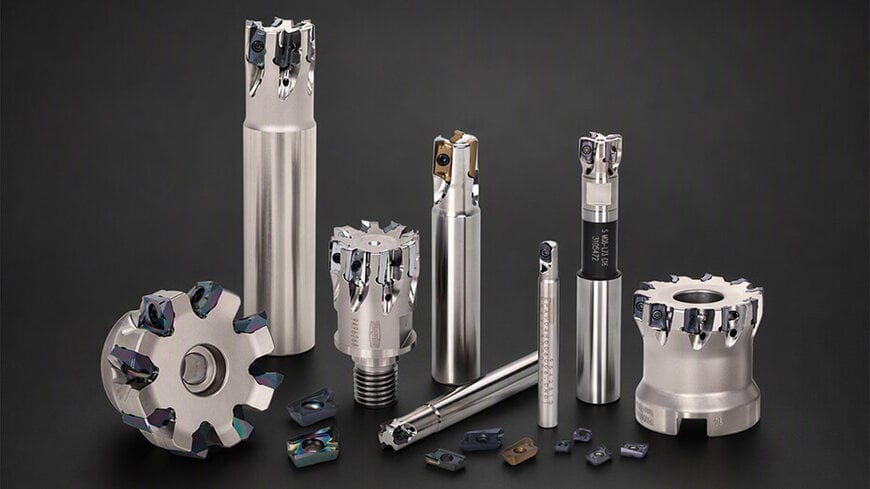
La lavorazione meccanica di componenti complessi e a parete sottile nei settori aerospaziale, automobilistico, degli stampi, della produzione di energia e dell'industria generale presenta costanti sfide di stabilità, in particolare quando sporgenze utensile elevate o mandrini a ridotta rigidità inducono vibrazioni rigenerative (chatter) e usura precoce dell'inserto. Per contrastare la risonanza armonica e le finiture superficiali inadeguate nelle officine nordamericane che operano con quote imperiali standard, Tungaloy ha ampliato la serie di frese a spallamento retto di alta precisione TungForce-Rec, introducendo nuovi corpi per le dimensioni 12 e 18.
Superare armoniche e flessione nella fresatura con lunghe sporgenze
Nelle lavorazioni di spallamento, scanalatura e contornatura di tasche, le forze radiali di taglio possono innescare flessioni ad alta frequenza quando gli utensili sporgono notevolmente oltre la linea di calibrazione. Nelle configurazioni instabili — come il bloccaggio di pezzi complessi e asimmetrici o l'utilizzo di macchine utensili datate — le frese ad alta densità di inserti innestano spesso un numero eccessivo di taglienti contemporaneamente. Questa forza di taglio costantemente elevata intensifica le vibrazioni, deteriora la rugosità superficiale Ra e riduce la vita utile del tagliente.
La riduzione di queste tendenze armoniche richiede un bilanciamento tra passo dell'utensile, forze di taglio e potenza della macchina utensile. Gli operatori richiedono frequentemente configurazioni dedicate del numero di denti su corpi di medio diametro, in particolare attorno alla soglia dei 2 pollici (50,8 mm), per spezzare le frequenze armoniche senza penalizzare la produttività del ciclo.
Architettura di bloccaggio a V e variazioni di passo
Le frese TungForce-Rec impiegano inserti a due taglienti fissati tramite una geometria inferiore prismatica a V. Questo sistema di posizionamento blocca meccanicamente ogni inserto nella sede mediante una singola vite di serraggio. Le superfici di riscontro angolate resistono allo spostamento centrifugo e radiale sotto carichi di truciolo elevati, assicurando rigidità al tagliente e ripetibilità dimensionale nelle applicazioni a 90 gradi. La linea ampliata gestisce le dinamiche delle forze di taglio attraverso una spaziatura degli inserti calibrata per i flussi produttivi nordamericani:
Sulla piattaforma Dimensione 12 (serie per frese a manicotto TPAV12), Tungaloy ha introdotto una configurazione a 8 inserti per frese con diametro di 2 pollici (50,8 mm). Questa geometria si colloca esattamente a metà tra i corpi esistenti a passo largo a 5 inserti e a passo stretto a 12 inserti, definendo una soglia intermedia di evacuazione del truciolo e avanzamento che bilancia velocità di asportazione e smorzamento delle vibrazioni.
Sulla piattaforma superiore Dimensione 18 (serie per frese a manicotto TPAV18), è stata aggiunta una variante a 5 inserti per corpi da 2 pollici (50,8 mm). Questa configurazione a passo largo riduce il numero di taglienti impegnati simultaneamente rispetto alla versione standard a 7 inserti, diminuendo l'assorbimento di potenza del mandrino e sopprimendo la flessione dell'utensile. A completamento, un corpo a 8 inserti su diametro da 2,5 pollici (63,5 mm) amplia le opzioni operative per la lavorazione di spallamenti profondi in condizioni di rigidità ridotta del pezzo.
Parametri tecnici e integrazione del sistema
La gamma TungForce-Rec copre profondità di taglio fino a 0,650 pollici (16,5 mm) attraverso diverse interfacce di montaggio:
Le configurazioni in pollici supportano le dimensioni 06, 12 e 18, accogliendo diametri di taglio da 0,313 pollici a 6 pollici, con limiti di profondità assiale compresi tra 0,236 pollici e 0,650 pollici. Le configurazioni metriche supportano le dimensioni 04, 06, 12 e 18 su diametri fresa da 6,0 mm a 160 mm con capacità di profondità da 4,0 mm a 16,5 mm.
Le interfacce di montaggio includono codoli cilindrici standard, frese a manicotto montate su mandrino e teste modulari filettate. Le configurazioni modulari si integrano con il sistema di portautensili TungFlex di Tungaloy, consentendo agli operatori di selezionare prolunghe e adattatori antivibranti personalizzati per ridurre al minimo il rapporto di sbalzo su stampi con cavità profonde e componenti strutturali per l'aerospazio.
Contesto aggiuntivo
Questa sezione descrive in dettaglio le specifiche tecniche e il benchmarking competitivo non inclusi nell'annuncio originale del prodotto.
La fresatura a spallamento retto con utensili a fissaggio meccanico impiega convenzionalmente geometrie conformi alle norme ISO/ANSI, come i parallelogrammi APMT/APKT o inserti di tornitura CCGT/CNMG adattati su corpi fresa. Le tradizionali sedi a fondo piatto fanno affidamento principalmente sull'attrito e sulle tolleranze delle pareti laterali per resistere alle forze di taglio laterali, consentendo micromovimenti durante i tagli interrotti che possono indurre fatica meccanica della vite o deformazione della sede.
Le geometrie di appoggio a fondo a V — simili agli accoppiamenti meccanici utilizzati nelle piattaforme di fresatura ad alto avanzamento — distribuiscono le forze assiali e radiali su due piani distinti. Questa configurazione offre una tenuta meccanica equivalente a quella dei sistemi di bloccaggio a cuneo a tre viti, conservando al contempo la massa interna del corpo necessaria per i condotti di adduzione del refrigerante e consentendo densità di alloggiamento superiori.
Nelle operazioni di sgrossatura e semifinitura di medio diametro, la spaziatura asimmetrica dei denti e i design a passo largo fungono da smorzatori meccanici. Variando l'angolo tra i denti o limitando l'ingaggio simultaneo a meno di due taglienti in qualsiasi istante, le forze di eccitazione ciclica rimangono al di sotto della soglia necessaria per innescare vibrazioni auto-eccitate sulle tipiche interfacce di mandrino industriali (incluse le connessioni CAT40/BT40).
A cura di Evgeny Churilov, Induportals Media - Adattato dall'IA.
www.tungaloy.com
Richiedi maggiori informazioni…
