
www.metalworkingmag.it
22
'26
Written on Modified on
Incisione chimica: dal prototipo alla produzione in serie
Precision Micro spiega come l’incisione fotochimica utilizzi un unico utensile economico dai primi campioni ai grandi volumi, riducendo rivalidazioni e costi di attrezzaggio.
www.precisionmicro.com
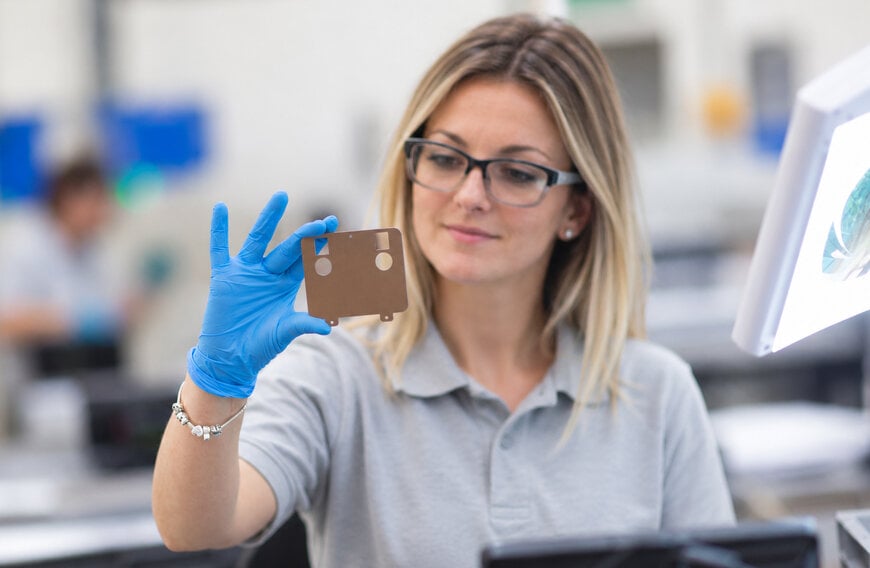
Il passaggio da un prototipo validato alla produzione in volume rappresenta un collo di bottiglia ricorrente per i produttori di componenti metallici di precisione per applicazioni elettroniche, dei semiconduttori e automotive. Precision Micro, specialista britannico dell’incisione chimica, illustra come l’incisione fotochimica consenta di mantenere lo stesso attrezzaggio e lo stesso processo dai primi campioni fino alla produzione in grande serie.
Perché il passaggio dal prototipo alla serie è costoso
Secondo il rapporto Innovation in Manufacturing 2026 di Protolabs, il 97% delle aziende segnala ritardi o insuccessi nel portare i prodotti sul mercato, e il passaggio alla produzione è indicato come la sfida principale per gli sviluppatori. I prodotti elettronici e a semiconduttore hanno spesso cicli di sviluppo brevi, per cui ogni cambio di attrezzatura e ogni nuova validazione tra prototipo e serie incide direttamente sul time-to-market.
Nella tranciatura e nello stampaggio, i prototipi vengono spesso realizzati con attrezzature morbide in acciaio più facile ed economico da lavorare. Questi utensili durano in genere tra 10 e 10.000 cicli, contro circa un milione di cicli per gli stampi di produzione temprati. Una volta validato il progetto, occorre realizzare uno stampo temprato e validare nuovamente il componente con il nuovo utensile e processo. Con stampi di produzione che possono costare cifre a cinque o sei zeri, questa fase diventa un ostacolo significativo verso la produzione in volume.
Il tema acquista rilevanza con l’aumento degli investimenti nello sviluppo prodotto. L’indagine 2025 sugli investimenti della Banca europea per gli investimenti ha rilevato che il 32% delle imprese dell’UE svolge attività di innovazione, contro il 53% negli Stati Uniti, mentre la Make UK and PwC Executive Survey 2026 riporta che il 68% dei produttori britannici sta aumentando gli investimenti nello sviluppo di nuovi prodotti.
Come l’incisione fotochimica si adatta a ogni volume produttivo
L’incisione chimica rimuove il metallo in modo selettivo attraverso una maschera definita fotograficamente, anziché mediante taglio meccanico. Secondo Precision Micro, l’attrezzatura di sviluppo costa circa 100 £ e lo stesso attrezzaggio e processo possono servire per 100 campioni come per 100.000 componenti. La produzione può quindi crescere senza richiedere automaticamente nuove attrezzature, anche se prove e validazioni restano necessarie per confermare la conformità dei componenti alle specifiche.
I bassi costi di attrezzaggio rendono più economiche anche le iterazioni di progetto. Una rete di filtrazione, ad esempio, può includere sei varianti di dimensione e passo dei fori su un unico foglio con un solo utensile, ove il progetto lo consenta, con campioni consegnati in sette giorni.
Spessore, proprietà del materiale e complessità del progetto
L’incisione chimica è utilizzata tipicamente per spessori metallici fino a circa 1,5 mm, sebbene sia possibile lavorare materiali fino a 2,5 mm. In questo intervallo gli ingegneri possono provare diversi spessori senza le modifiche agli stampi che la tranciatura può richiedere, dove una variazione di spessore incide su giochi e raggi e può costare migliaia di sterline e richiedere settimane.
Il processo lavora metalli sia teneri sia duri, inclusi acciai inossidabili speciali per molle. Poiché non applica le forze meccaniche della tranciatura né genera le zone termicamente alterate tipiche del taglio laser, preserva le proprietà del materiale ed evita le bave legate allo stampaggio. Anche la pulizia è integrata nel processo.
L’incisione consente di realizzare simultaneamente numerosi fori e canali complessi, risultando adatta a componenti che vanno dai canali di flusso delle piastre di raffreddamento per semiconduttori alle griglie degli altoparlanti per auto.
Componenti incisi nell’automotive e nelle applicazioni critiche
Nel settore automotive, Precision Micro ha sviluppato molle incise diventate un componente standard di pompe carburante, sistemi frenanti ABS e marmitte catalitiche. Nei sistemi di iniezione diretta di benzina (GDI), i componenti incisi sono impiegati in applicazioni ad alto volume e critiche per la sicurezza, dove la costanza produttiva è essenziale e viene effettuato un controllo al 100% su oltre 1.000.000 di componenti al mese.
Secondo Ben Kitson, responsabile dello sviluppo commerciale di Precision Micro, considerare fin dall’inizio volumi produttivi, requisiti dei materiali e specifiche prestazionali aiuta a evitare modifiche costose, mentre collaborare con un fornitore attrezzato sia per lo sviluppo sia per la produzione in grande serie garantisce continuità al variare dei requisiti.
Contesto aggiuntivo
Questa sezione riporta specifiche tecniche e confronti competitivi non inclusi nell’annuncio originale del prodotto.
L’incisione fotochimica, nota anche come lavorazione fotochimica, trasferisce la geometria del pezzo da un phototool a un metallo rivestito con un fotoresist sensibile ai raggi UV. Dopo esposizione e sviluppo, un agente incisore riscaldato, tipicamente cloruro ferrico, dissolve il metallo non protetto da entrambi i lati. Le linee guida di progettazione pubblicate da Precision Micro indicano una tolleranza standard minima di ±0,025 mm per spessori da 0,01 a 0,25 mm, tipicamente ±10% dello spessore fino a 2,5 mm, e una dimensione minima standard dei dettagli di 0,1 mm.
Per confronto, il taglio laser è un processo termico a punto singolo a cui le stesse linee guida associano tolleranze di circa ±5% dello spessore e una dimensione minima tipica dei dettagli di 0,2 mm, con costi crescenti per pezzi con molte aperture. La tranciatura offre bassi costi unitari ad alti volumi, ma richiede stampi dal costo di migliaia, con tempi di consegna da sei a otto settimane, mentre l’elettroerosione a filo è limitata ai metalli conduttivi e comporta elevati costi delle apparecchiature. La scelta del processo dipende quindi da geometria, spessore, volumi e requisiti di qualità dei bordi.
Editato da Sucithra Mani, redattrice di Induportals – adattato dall’IA.
www.precisionmicro.com
Richiedi maggiori informazioni…
