
www.metalworkingmag.it
04
'26
Written on Modified on
Utensili per foratura profonda con canali di refrigerazione interni prodotti mediante manifattura additiva
Tungaloy presenta le teste di foratura BTA intercambiabili Fine-BeamJet, dotate di canali interni di raffreddamento curvi stampati in 3D per ottimizzare l'evacuazione del truciolo e la rigidità.
tungaloy.com
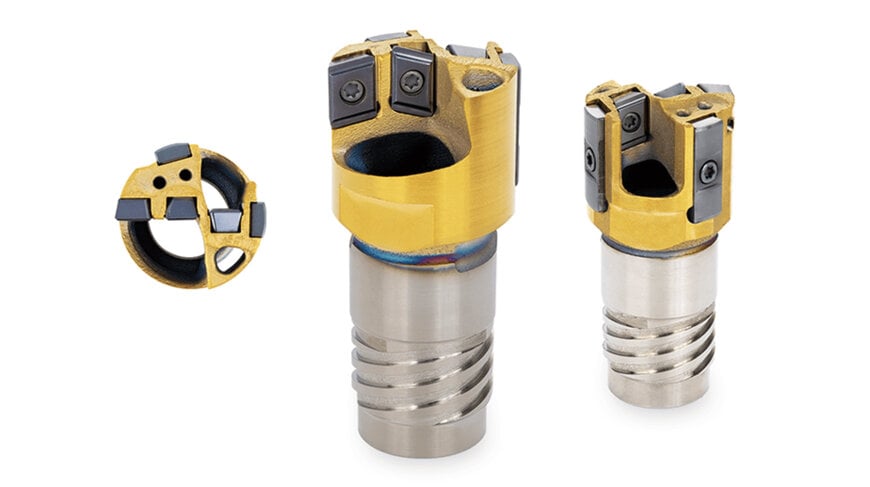
Le operazioni di foratura profonda secondo il sistema BTA (Boring and Trepanning Association) richiedono una pressione e una portata di fluido costanti per gestire i carichi termici, stabilizzare la dinamica di taglio e prevenire il catastrofico intasamento da trucioli nei fori ad alto rapporto di forma (L/D). In risposta ai limiti fluidodinamici e strutturali degli utensili tradizionali, il produttore di utensili da taglio Tungaloy Corporation ha sviluppato la serie Fine-BeamJet di teste di foratura BTA intercambiabili. Realizzata mediante manifattura additiva, questa serie di utensili introduce condotti per il refrigerante non lineari a profilo personalizzato, progettati per erogare una portata idraulica superiore verso la zona di taglio nelle lavorazioni su diametri medi.
Vincoli idraulici e strutturali negli utensili BTA convenzionali
La foratura profonda su alberi di trasmissione per autotrazione, piastre tubiere per scambiatori di calore e componenti per l'industria pesante richiede un controllo termico accurato e una rapida evacuazione del fluido. Nella lavorazione BTA convenzionale, il fluido da taglio ad alta pressione viene immesso attraverso l'intercapedine anulare compresa tra la parete del foro lavorato e il diametro esterno del tubo di foratura. Il fluido raggiunge la zona di taglio, raffredda i taglienti e i pattini di guida, quindi spinge indietro i trucioli attraverso la cavità interna della testa di foratura e della barra di alesatura.
Nella produzione sottrattiva convenzionale, i canali interni per il refrigerante devono essere eseguiti meccanicamente mediante foratura a cannone, vincolando i condotti a geometrie rettilinee a sezione circolare uniforme. Negli intervalli di diametro medio — in particolare attorno ai 30 mm —, la foratura genera carichi termici elevati e cospicui volumi di truciolo. Tuttavia, la lavorazione di canali interni in un corpo in acciaio di tali dimensioni impone un compromesso progettuale: allargare i fori rettilinei per garantire un'area di passaggio del refrigerante adeguata asporta materiale strutturale essenziale dal nocciolo, compromettendo la rigidità necessaria a contrastare la flessione torsionale e le vibrazioni (*chatter*) dei pattini di guida.
Architettura in produzione additiva e ottimizzazione dei percorsi di flusso
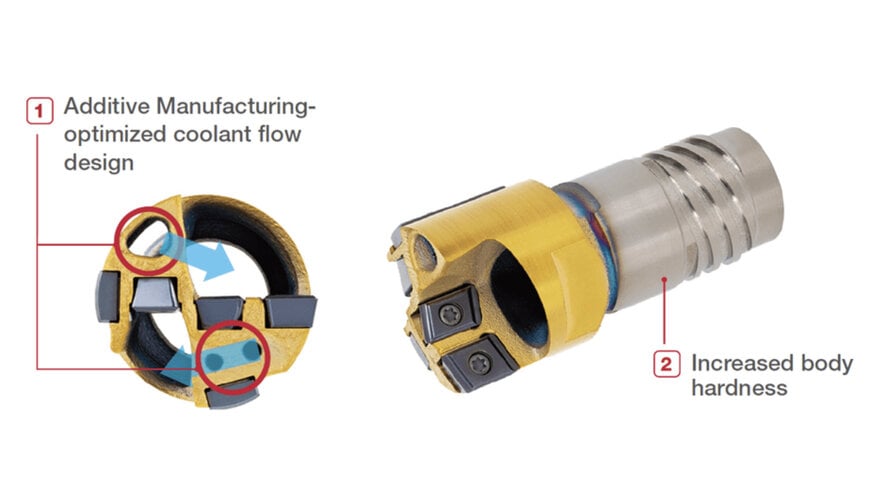
Fine-BeamJet supera tali vincoli meccanici sfruttando la produzione additiva per la realizzazione del corpo punta. La fusione laser su letto di polvere (L-PBF) o equivalenti tecnologie additive per metalli eliminano le limitazioni geometriche della foratura rettilinea sottrattiva, consentendo ai progettisti di integrare condotti curvi e sezioni di passaggio irregolari direttamente nella geometria del nocciolo.
Collocando i canali sagomati lungo gli assi a sollecitazione neutra della testa di foratura, il design aumenta la portata volumetrica e la velocità del flusso direttamente verso la zona di taglio, senza sottrarre materiale portante alle sezioni critiche sollecitate dal carico. Questa erogazione continua e ottimizzata del fluido favorisce l'arricciamento e la rottura del truciolo, controlla la temperatura di taglio e convoglia i trucioli senza interruzioni attraverso il foro centrale di evacuazione, scongiurando gli intasamenti. Inoltre, il processo additivo metallico conferisce una durezza superficiale e del nocciolo superiore, riducendo la deformazione elastica sotto carico radiale e prolungando la vita utile sia del corpo utensile sia dei pattini di guida integrati.
Specifiche dell'utensile e compatibilità con i sistemi di adduzione
La linea di prodotti Fine-BeamJet copre diametri di foratura compresi tra 25 mm e 33 mm, indirizzandosi all'intervallo critico di transizione in cui lo spazio interno disponibile risulta severamente limitato. Per consentire l'adattabilità a svariate configurazioni di macchine utensili, le teste intercambiabili sono progettate per due principali architetture industriali di adduzione del fluido:
- Sistema a tubo singolo (STS): Il fluido ad alta pressione esterno penetra nella zona di taglio attraverso l'intercapedine anulare esterna, evacuando refrigerante e trucioli attraverso il condotto centrale di un unico tubo di foratura cavo.
- Sistema a doppio tubo (DTS / Sistema Ejector): Il fluido viene immesso attraverso lo spazio anulare concentrico compreso tra i tubi interno ed esterno, venendo poi evacuato insieme ai trucioli attraverso il tubo interno; ciò elimina la necessità di una tenuta meccanica ad alta pressione contro la superficie frontale del pezzo.
Entrambe le configurazioni integrano inserti di taglio e pattini d'usura intercambiabili, consentendo agli operatori di mantenere tolleranze di foratura e finiture superficiali ripetibili senza dover smontare la barra dal mandrino della macchina.
Ulteriori informazioni:
questa sezione illustra nel dettaglio le specifiche tecniche e il benchmarking competitivo non inclusi nell'annuncio originale del prodotto.
Nella foratura profonda, il metodo BTA risponde agli standard della serie ISO 3000 relativi alle attrezzature per foratura profonda, nei quali il rapporto lunghezza-diametro supera frequentemente 10:1 e può toccare valori di 100:1. Le prestazioni termiche e idrauliche delle teste di foratura BTA determinano direttamente i limiti di avanzamento e velocità di taglio (vc) ammissibili, compresi tipicamente tra 80 e 140 m/min negli acciai legati standard con inserti in metallo duro rivestito.
Le teste BTA convenzionali di produttori quali Sandvik Coromant, Botek e Guhring impiegano storicamente corpi brasati o fissati meccanicamente, con fori per il fluido cilindrici e rettilinei realizzati mediante CNC multiasse o cicli ausiliari di foratura a cannone. Tali geometrie rettilinee comportano turbolenze e perdite di carico in corrispondenza dei cambi di direzione, richiedendo spesso pressioni di impianto superiori a 40–70 bar per assicurare una portata volumetrica congrua. I condotti conformali realizzati via additive manufacturing abbattono le perdite di carico raccordando i raggi di curvatura interni e accordando la sezione idraulica ai fabbisogni locali di flusso. Inoltre, la manifattura additiva con acciai per utensili quali l'1.2709 (acciaio maraging) raggiunge, dopo trattamento termico, valori di durezza superiori a 50–54 HRC, superando le caratteristiche dei tradizionali acciai strutturali basso-legati impiegati nei corpi saldati o assemblati, offrendo così una resistenza superiore alla flessione dell'asse di foratura e all'usura abrasiva delle sedi dei pattini di guida.
A cura di Natania Lyngdoh, redattrice di Induportals, con il supporto dell’IA.
www.tungaloy.com
Ulteriori informazioni:
questa sezione illustra nel dettaglio le specifiche tecniche e il benchmarking competitivo non inclusi nell'annuncio originale del prodotto.
Nella foratura profonda, il metodo BTA risponde agli standard della serie ISO 3000 relativi alle attrezzature per foratura profonda, nei quali il rapporto lunghezza-diametro supera frequentemente 10:1 e può toccare valori di 100:1. Le prestazioni termiche e idrauliche delle teste di foratura BTA determinano direttamente i limiti di avanzamento e velocità di taglio (vc) ammissibili, compresi tipicamente tra 80 e 140 m/min negli acciai legati standard con inserti in metallo duro rivestito.
Le teste BTA convenzionali di produttori quali Sandvik Coromant, Botek e Guhring impiegano storicamente corpi brasati o fissati meccanicamente, con fori per il fluido cilindrici e rettilinei realizzati mediante CNC multiasse o cicli ausiliari di foratura a cannone. Tali geometrie rettilinee comportano turbolenze e perdite di carico in corrispondenza dei cambi di direzione, richiedendo spesso pressioni di impianto superiori a 40–70 bar per assicurare una portata volumetrica congrua. I condotti conformali realizzati via additive manufacturing abbattono le perdite di carico raccordando i raggi di curvatura interni e accordando la sezione idraulica ai fabbisogni locali di flusso. Inoltre, la manifattura additiva con acciai per utensili quali l'1.2709 (acciaio maraging) raggiunge, dopo trattamento termico, valori di durezza superiori a 50–54 HRC, superando le caratteristiche dei tradizionali acciai strutturali basso-legati impiegati nei corpi saldati o assemblati, offrendo così una resistenza superiore alla flessione dell'asse di foratura e all'usura abrasiva delle sedi dei pattini di guida.
A cura di Natania Lyngdoh, redattrice di Induportals, con il supporto dell’IA.
www.tungaloy.com
Richiedi maggiori informazioni…
