www.metalworkingmag.it
26
'26
Written on Modified on
Fresatura a cinque assi a doppio montante per componenti di grandi dimensioni
Nidec Machine Tool Corporation ha introdotto la fresatrice a cinque assi MVR-5X per risolvere i colli di bottiglia di rigidità e coppia nel consolidamento dei processi su pezzi di grandi dimensioni.
www.nidec.com
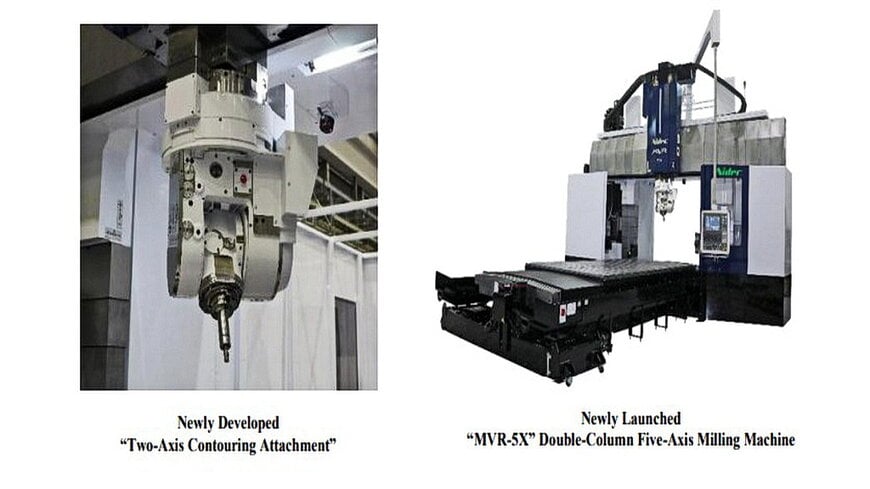
La produzione di componenti strutturali di grandi dimensioni per le apparecchiature di fabbricazione di semiconduttori, le infrastrutture per la generazione di energia e i sistemi navali richiede la lavorazione di leghe pesanti e tenaci, come l'acciaio legato e la ghisa, con tolleranze geometriche ristrette. Le tradizionali configurazioni a portale a doppio montante si trovano spesso in difficoltà quando integrano lavorazioni angolari o multiasse, poiché le teste ausiliarie a due assi convenzionali soffrono tipicamente di flessione a sbalzo, bassa coppia di taglio e limitato spazio verticale utile sotto la traversa. Di conseguenza, le officine meccaniche hanno storicamente suddiviso le operazioni di sgrossatura, scanalatura profonda e finitura multangolo fine su più piazzamenti separati e macchine utensili distinte, aumentando gli errori di setup del pezzo e allungando i tempi ciclo complessivi.
Consolidamento dei processi tramite profilatura ad alta coppia
La MVR-5X risponde direttamente a questi vincoli di processo abbinando un'architettura a portale a doppio montante a un accessorio di profilatura a due assi compatto e integrato, progettato specificamente per l'asportazione di truciolo pesante. Anziché affidarsi a teste universali ausiliarie a bassa coppia, limitate a passate di finitura leggera, la testa di fresatura di nuova concezione eroga una coppia massima ammissibile del mandrino pari a 341 N·m attraverso il suo attacco mandrino BBT50. Ciò rappresenta un incremento di 323,5 N·m rispetto all'accessorio a due assi della generazione precedente del costruttore, fornendo la forza meccanica necessaria per eseguire passate di sgrossatura ad alta efficienza e lavorazioni con frese a spianare su materiali tenaci.
Il motore del mandrino eroga una potenza di 15 kW a 420 min⁻¹ con un campo di velocità operativa continuo da 20 a 6.000 min⁻¹. La riprogettazione strutturale del corpo dell'accessorio riduce la lunghezza complessiva di sporgenza dalla superficie frontale del pistone al naso mandrino a 790 mm, con una riduzione di 300 mm rispetto ai modelli precedenti. L'accorciamento di questo sbalzo riduce al minimo l'effetto leva del braccio di momento e le vibrazioni durante le passate di taglio gravose, recuperando al contempo spazio utile sull'asse Z tra la superficie della tavola e la traversa per i pezzi di notevole altezza.
Interpolazione multiasse continua e gestione termica
Per gestire superfici con inclinazioni arbitrarie e profili organici complessi in un unico serraggio, la testa di profilatura integra il controllo continuo degli assi rotativi. L'asse B si inclina su un intervallo di ±100°, mentre l'asse C ruota di ±270°, entrambi con una risoluzione di indicizzazione di 0,001° per un posizionamento preciso o una profilatura simultanea a cinque assi. Questa articolazione continua elimina i setup manuali secondari o l'uso di attrezzature angolate dedicate per geometrie complesse, quali i condotti angolati delle camere a vuoto, ingranaggi conici complessi e superfici curve di stampi.
La precisione elevata su cicli di lavorazione prolungati viene preservata contrastando la deformazione termica strutturale. La piattaforma impiega il raffreddamento interno del nucleo mandrino insieme a fluido a temperatura controllata fatto circolare all'interno delle colonne Thermo-Stabilizer. Questa mitigazione termica a circuito chiuso riduce la distorsione del telaio della macchina causata dalle fluttuazioni ambientali dell'officina e dalla dissipazione di calore del motore mandrino, garantendo un posizionamento ripetibile dell'utensile durante i lunghi cicli di finitura.
Integrazione del gemello digitale e verifica della produzione
Per ridurre i rischi di collisione ed evitare colli di bottiglia nella programmazione su macchine utensili ad alto investimento di capitale, la macchina si collega alla piattaforma di simulazione Nidec NC Twin. Il software modella i movimenti cinematici della macchina, le interferenze dell'utensile, i limiti di collisione strutturale, le finiture superficiali e i tempi ciclo in un ambiente virtuale su PC. Le stime dei tempi ciclo operano con un margine di errore inferiore all'1%, elaborando simulazioni a velocità fino a 20 volte superiori rispetto ai cicli di lavorazione fisica, consentendo così l'ottimizzazione del percorso utensile prima di lavorare i componenti fisici.
La MVR-5X offre superfici di lavoro della tavola che vanno da 1.500 mm × 3.000 mm fino a 3.500 mm × 10.000 mm, con una distanza tra i montanti compresa tra 2.050 mm e 4.250 mm e distanze massime tra la superficie frontale del pistone e la tavola comprese tra 2.010 mm e 2.150 mm. Le principali applicazioni per componenti includono camere da vuoto e telai strutturali per macchinari dedicati ai semiconduttori, blocchi cilindri per motori, corpi pompa, eliche navali e cavità per stampi e matrici di grandi dimensioni.
Nidec Machine Tool ha presentato la MVR-5X al settore manifatturiero mondiale in occasione di JIMTOF 2026 (la 33ª fiera internazionale delle macchine utensili del Giappone), tenutasi dal 26 al 31 ottobre 2026 presso il polo fieristico Tokyo Big Sight nei padiglioni espositivi orientali, stand E3011–E3013.
Contesto aggiuntivo
Questa sezione illustra le specifiche tecniche e il benchmarking competitivo non inclusi nell'annuncio originale del prodotto.
Nella lavorazione di componenti di grandi dimensioni, i produttori confrontano le configurazioni a cinque assi a doppio montante con cinematiche di macchina differenti: frese a portale a cinque facce dotate di teste ortogonali indicizzate a 90 gradi, alesatrici orizzontali a cinque assi (HBM) con tavole rotanti e sistemi a portale dedicati a cinque assi continui simultanei.
Mentre gli accessori ad angolo retto indicizzati limitano solitamente il posizionamento ad accoppiamenti Hirth di 1 grado, 2,5 gradi o 5 gradi, l'articolazione continua B/C a 0,001° consente una reale profilatura simultanea su superfici fluidodinamiche complesse, come le pale di propulsione navale e i raccordi delle camere a vuoto. A differenza delle alesatrici orizzontali a montante mobile, dove l'estensione orizzontale profonda del cannotto introduce flessioni dovute alla gravità e vibrazioni a sbalzo, un pistone verticale con guide prismatiche che opera su una rigida traversa a doppio montante mantiene la rigidità strutturale durante la sgrossatura di cavità profonde.
La mitigazione termica si è inoltre affermata come elemento distintivo del settore nelle piattaforme di lavorazione su larga scala regolate dagli standard di collaudo termico ISO 230-3. Poiché i telai fusi di grandi dimensioni si dilatano di svariati micrometri per grado Celsius su campate plurimetriche, la stabilizzazione termica attiva tramite colonne a fluido controllato e alloggiamenti mandrino raffreddati ha sostituito la compensazione puramente algoritmica basata su software quale strategia progettuale di riferimento per la lavorazione strutturale di precisione.
A cura di Evgeny Churilov, Induportals Media - Adattato dall'IA.
www.nidec.com
Richiedi maggiori informazioni…