
www.metalworkingmag.it
28
'26
Written on Modified on
Ottimizzazione della fresatura di cave per linguette a sede chiusa
Tungaloy Corporation introduce la fresa a testine intercambiabili per consolidare foratura, scanalatura e finitura periferica nella lavorazione continua degli alberi di trasmissione.
tungaloy.com
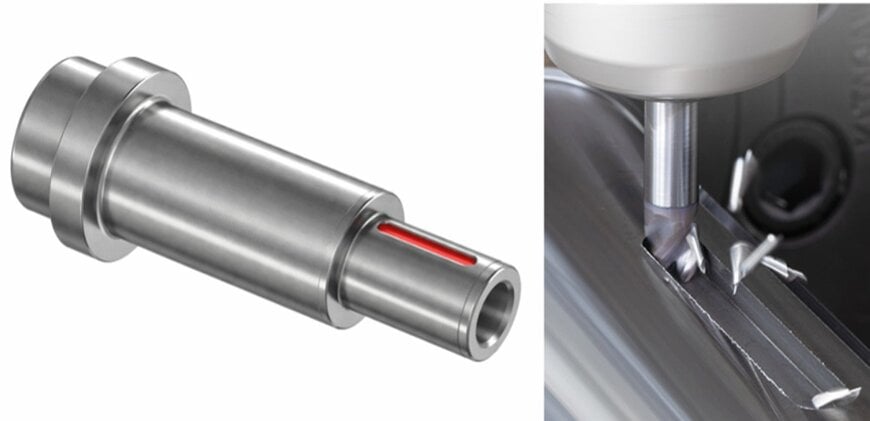
Progettata per la produzione di componenti di trasmissione meccanica nei settori automobilistico, aerospaziale, dei macchinari pesanti e dei veicoli elettrici, questa tecnologia affronta i limiti meccanici legati alla realizzazione di cave per linguette a sede chiusa. La configurazione dell'utensile combina geometrie per foratura con taglio al centro, scanalatura laterale e finitura degli spallamenti all'interno di una piattaforma modulare.
Vincoli cinematici nella produzione di cave per linguette a sede chiusa
La lavorazione di cave per linguette a sede chiusa sugli alberi di trasmissione comporta vincoli operativi nei percorsi utensile. Poiché il profilo chiuso impedisce l'entrata laterale dal bordo del componente, la produzione ha convenzionalmente adottato tre strategie, ciascuna caratterizzata da specifici svantaggi:
In primo luogo, l'entrata in rampa, sia lineare che elicoidale, mediante una fresa cilindrica standard limita i cambi utensile ma richiede ampie distanze di approccio per raggiungere la quota stabilita. Nelle cave profonde, l'estensione del percorso in rampa aumenta i tempi ciclo ed espone i taglienti a sollecitazioni assiali e radiali variabili.
In secondo luogo, l'esecuzione di passate a profondità assiali minime con avanzamenti laterali ripetuti riduce il carico meccanico ma incrementa il numero totale di corse. Questa modalità operativa allunga la durata complessiva della fase di taglio e provoca un'usura irregolare dei taglienti.
In terzo luogo, la realizzazione preventiva di un foro pilota tramite punta elicoidale, seguita dalla sgrossatura della cava e dalla finitura periferica con fresa a candela, separa le fasi operative. Tuttavia, questo metodo richiede l'impiego di utensili distinti, postazioni dedicate nel magazzino mandrino o torrette con stazioni motorizzate sui centri di tornitura, oltre a ripetuti cambi utensile. Nelle torrette con limitata disponibilità di stazioni, le punte pilota aumentano i tempi di attrezzaggio e la gestione dei correttori.
Geometria integrata per operazioni multidirezionali
Il sistema TungMeister VVFH integra tre soluzioni meccaniche progettate per collegare l'avanzamento assiale dal pieno alla fresatura laterale a pieno carico:
- Tre taglienti con taglio al centro: la geometria presenta tre eliche con taglienti convergenti al centro. Durante l'avanzamento lungo l'asse Z, tutti e tre i taglienti lavorano simultaneamente. Questa configurazione distribuisce uniformemente le forze assiali su tutto il profilo, prevenendo lo stallo centrale e consentendo la penetrazione nel materiale pieno senza preforo.
- Volume delle scanalature incrementato: l'avanzamento assiale nel materiale pieno vincola l'evacuazione del truciolo a causa delle pareti chiuse del pezzo. La testina dispone di ampi vani per il truciolo che assicurano il 150 percento del volume rispetto ai modelli tradizionali. Questa volumetria previene l'impaccamento dei trucioli nella fase di affondamento assiale ed elimina il ritaglio del truciolo durante la successiva fresatura a piena scanalatura.
- Geometria a elica variabile: il passaggio dall'affondamento assiale alla scanalatura con impegno radiale totale genera carichi radiali elevati e sollecitazioni di taglio discontinue. La variazione dell'angolo d'elica smorza le vibrazioni armoniche, riducendo il rischio di risonanza e garantendo la planarità delle pareti laterali durante la lavorazione a piena larghezza.
Configurazioni degli steli e rigidità strutturale
La gestione di testine di fresatura multidirezionali richiede il controllo delle deflessioni causate dalle forze radiali durante le passate a piena sezione e di finitura. Due varianti costruttive rispondono a queste esigenze dinamiche:
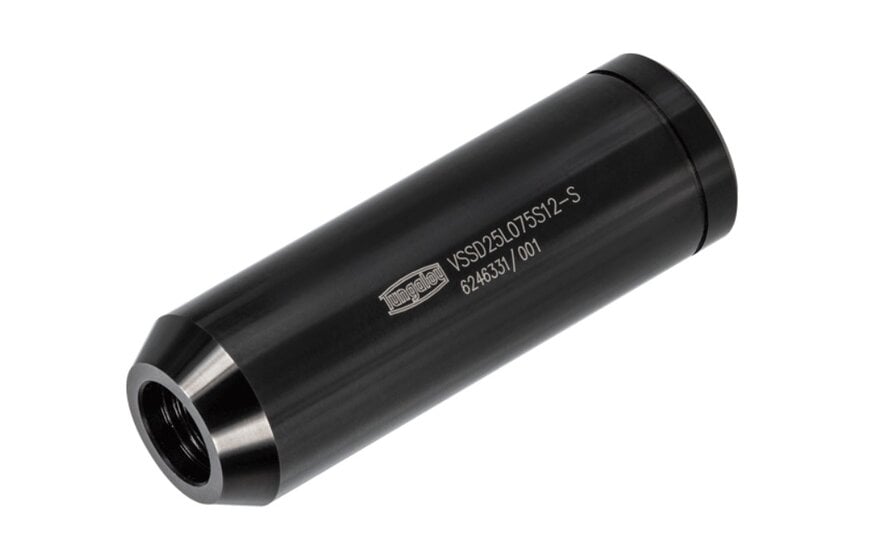
- Steli ad alta rigidità VSSD: caratterizzati da un corpo cilindrico di diametro superiore rispetto al raccordo filettato della testina, questi steli contrastano la flessione generata da sollecitazioni radiali elevate. Nelle prove comparative di scanalatura, lo stelo VSSD ha consentito lavorazioni prive di vibrazioni fino a tre volte la profondità di taglio assiale rispetto alle frese monolitiche in metallo duro di confronto.
- Steli con attacco integrato per pinze ER VER: sviluppata per le stazioni motorizzate su torni a controllo numerico, fantine mobili e centri multitasking, questa serie incorpora il cono di fissaggio per pinze da ER11 a ER25 direttamente nel corpo dello stelo. L'assenza di adattatori intermedi riduce la sporgenza complessiva dell'assieme, preservando la rigidità nei limiti dimensionali delle zone di lavoro compatte.
Applicazioni produttive industriali
I riscontri applicativi nelle lavorazioni meccaniche evidenziano una sensibile riduzione dei tempi ciclo e una maggiore stabilità dei taglienti:
Nella produzione di alberi per motori elettrici destinati alla trazione automotive in acciaio legato SCM440 (durezza compresa tra 27 e 35 HRC), con una cava larga 10 mm, lunga 400 mm e profonda 4,5 mm, la sostituzione di una fresa in acciaio superrapido da 8 mm con una testina VVFH da 8 mm in metallo duro grado AH715 montata su stelo VSSD ha mutato il meccanismo di usura. L'utensile ha eliminato le rotture improvvise del tagliente, convertendo il deterioramento in una progressiva usura sul fianco. La resa è passata da cinque a 30 componenti per testina a parità di velocità di taglio (23 metri al minuto) e avanzamento (45 millimetri al minuto).
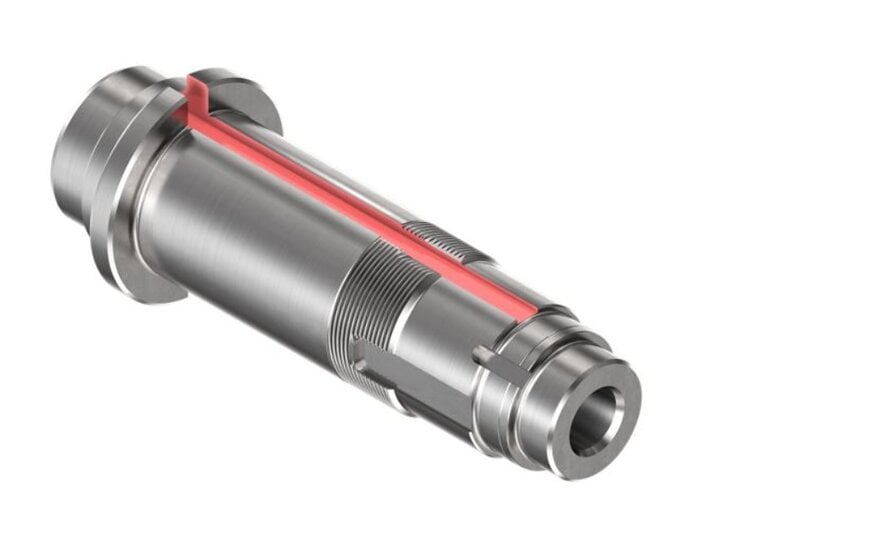
Nella lavorazione di alberi di trasmissione in acciaio SCM420 e SCM430, tre fasi sequenziali (punta pilota a fondo piatto, sgrossatura e finitura periferica) sono state accorpate in due passaggi con una singola testina VVFH da 10 mm. Con una velocità di foratura di 60 metri al minuto (avanzamento per dente di 0,03 mm) e una velocità di scanalatura di 100 metri al minuto (profondità assiale di 3,5 mm, avanzamento per dente di 0,07 mm), il sistema ha registrato un tasso di asportazione truciolo di 23,4 centimetri cubi al minuto, abbattendo i tempi passivi di cambio utensile.
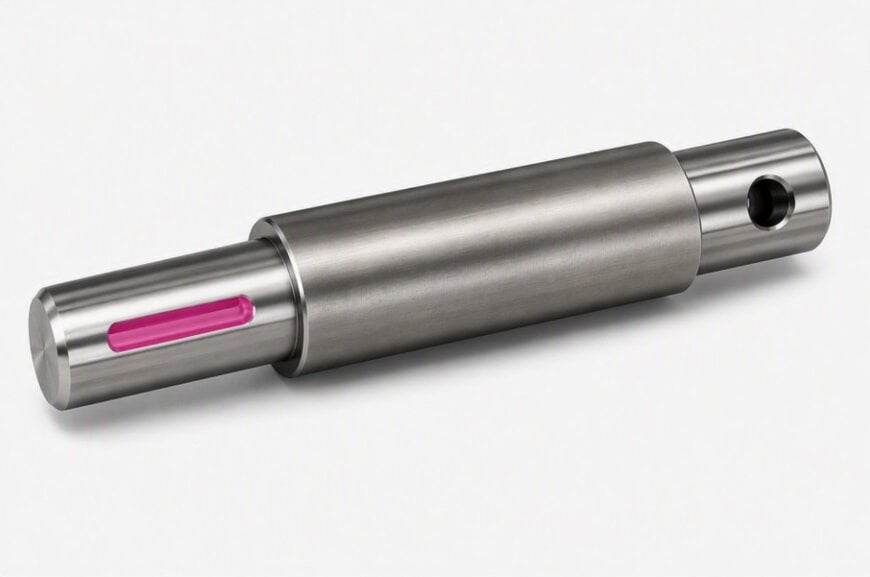
Su un albero motore per propulsori diesel in acciaio al carbonio S45C (dimensione cava: diametro 8 mm, profondità 5 mm, lunghezza 58 mm), l'integrazione di foratura e scanalatura ha sostituito una procedura a due utensili concorrente. L'adeguamento dell'avanzamento per dente al parametro di 0,03 mm ha portato la velocità di avanzamento lineare da 95 a 215 millimetri al minuto, aumentando la resa da 126 a 160 pezzi per testina e riducendo il tempo operativo da 240 secondi a 75 secondi.
Contesto aggiuntivo
Questa sezione descrive in dettaglio le specifiche tecniche e il benchmarking competitivo non inclusi nell'annuncio originale del prodotto.
I sistemi modulari a testine intercambiabili in metallo duro rappresentano un riferimento consolidato nella produzione meccanica di precisione, unendo la rigidità strutturale degli utensili monolitici alla rapidità di sostituzione tipica degli inserti indicizzabili. Nel campo della fresatura di sedi per chiavette e cave per linguette, piattaforme di confronto consolidate includono le linee Iscar Multi-Master (in particolare le famiglie per scanalatura e penetrazione MM TS ed MM EC) e le soluzioni modulari Seco Minimaster. La valutazione comparativa tra sistemi a testine intercambiabili si articola su tre parametri ingegneristici: la rigidità dell'accoppiamento filettato, la capacità di affondamento assiale puro e la volumetria utile per l'evacuazione del truciolo nella scanalatura piena.
I riscontri applicativi nelle lavorazioni meccaniche evidenziano una sensibile riduzione dei tempi ciclo e una maggiore stabilità dei taglienti:
Nella produzione di alberi per motori elettrici destinati alla trazione automotive in acciaio legato SCM440 (durezza compresa tra 27 e 35 HRC), con una cava larga 10 mm, lunga 400 mm e profonda 4,5 mm, la sostituzione di una fresa in acciaio superrapido da 8 mm con una testina VVFH da 8 mm in metallo duro grado AH715 montata su stelo VSSD ha mutato il meccanismo di usura. L'utensile ha eliminato le rotture improvvise del tagliente, convertendo il deterioramento in una progressiva usura sul fianco. La resa è passata da cinque a 30 componenti per testina a parità di velocità di taglio (23 metri al minuto) e avanzamento (45 millimetri al minuto).
Nella lavorazione di alberi di trasmissione in acciaio SCM420 e SCM430, tre fasi sequenziali (punta pilota a fondo piatto, sgrossatura e finitura periferica) sono state accorpate in due passaggi con una singola testina VVFH da 10 mm. Con una velocità di foratura di 60 metri al minuto (avanzamento per dente di 0,03 mm) e una velocità di scanalatura di 100 metri al minuto (profondità assiale di 3,5 mm, avanzamento per dente di 0,07 mm), il sistema ha registrato un tasso di asportazione truciolo di 23,4 centimetri cubi al minuto, abbattendo i tempi passivi di cambio utensile.
Su un albero motore per propulsori diesel in acciaio al carbonio S45C (dimensione cava: diametro 8 mm, profondità 5 mm, lunghezza 58 mm), l'integrazione di foratura e scanalatura ha sostituito una procedura a due utensili concorrente. L'adeguamento dell'avanzamento per dente al parametro di 0,03 mm ha portato la velocità di avanzamento lineare da 95 a 215 millimetri al minuto, aumentando la resa da 126 a 160 pezzi per testina e riducendo il tempo operativo da 240 secondi a 75 secondi.
Contesto aggiuntivo
Questa sezione descrive in dettaglio le specifiche tecniche e il benchmarking competitivo non inclusi nell'annuncio originale del prodotto.
I sistemi modulari a testine intercambiabili in metallo duro rappresentano un riferimento consolidato nella produzione meccanica di precisione, unendo la rigidità strutturale degli utensili monolitici alla rapidità di sostituzione tipica degli inserti indicizzabili. Nel campo della fresatura di sedi per chiavette e cave per linguette, piattaforme di confronto consolidate includono le linee Iscar Multi-Master (in particolare le famiglie per scanalatura e penetrazione MM TS ed MM EC) e le soluzioni modulari Seco Minimaster. La valutazione comparativa tra sistemi a testine intercambiabili si articola su tre parametri ingegneristici: la rigidità dell'accoppiamento filettato, la capacità di affondamento assiale puro e la volumetria utile per l'evacuazione del truciolo nella scanalatura piena.
- Rigidità dell'interfaccia filettata: il sistema Tungaloy TungMeister impiega una giunzione filettata interna con contatto frontale carburo-stelo concepita per sopportare i carichi di flessione radiale. Le soluzioni Iscar Multi-Master utilizzano filettature monolitiche in metallo duro con battute di posizionamento radiale, mentre i sistemi Seco Minimaster adottano un tirante filettato centrale con doppio piano di contatto. La geometria a stelo maggiorato della serie VSSD mira a colmare il differenziale di rigidità statica che tradizionalmente separa i sistemi modulari dalle frese monolitiche integrali.
- Transizione dall'affondamento assiale alla scanalatura: molte frese modulari a tre e quattro scanalature adottano divisioni asimmetriche per attenuare le vibrazioni armoniche, ma soltanto configurazioni specifiche presentano una geometria con taglio al centro per l'affondamento assiale lungo l'asse Z. Le testine tradizionali per spallamento richiedono angoli di rampa compresi tra 1 e 3 gradi per evitare le aree centrali non taglienti. La conformazione con tre taglienti al centro della serie VVFH consente l'ingresso assiale diretto con avanzamenti verticali fino a 0,03 mm per dente su acciai al carbonio e legati senza foro di guida preparatorio.
- Volume utile di asportazione: nelle operazioni a piena scanalatura 1xD, la durata operativa dei sistemi modulari è determinata dall'efficienza di evacuazione del truciolo più che dall'usura del fianco. Le soluzioni modulari a due taglienti (come le versioni Seco Minimaster dedicate al plunge milling) garantiscono un'ampia sezione di scarico ma limitano i valori di avanzamento tavola. Al contrario, le testine a quattro eliche riducono la profondità utile delle gole. La configurazione a tre taglienti con incremento del 150 percento del volume delle scanalature stabilisce un punto di equilibrio, consentendo avanzamenti compresi tra 0,03 e 0,07 mm per dente ed evitando l'impaccamento del materiale anche in assenza di circuiti refrigeranti interni ad alta pressione.
Richiedi maggiori informazioni…
