
Riduzione dei supporti nella produzione additiva metallica tramite controllo termico dinamico
Renishaw introduce la tecnologia LIBERTAS per controllare la distribuzione dell'energia laser, riducendo le tensioni termiche ed eliminando le strutture di supporto nella stampa dei metalli.
www.renishaw.com
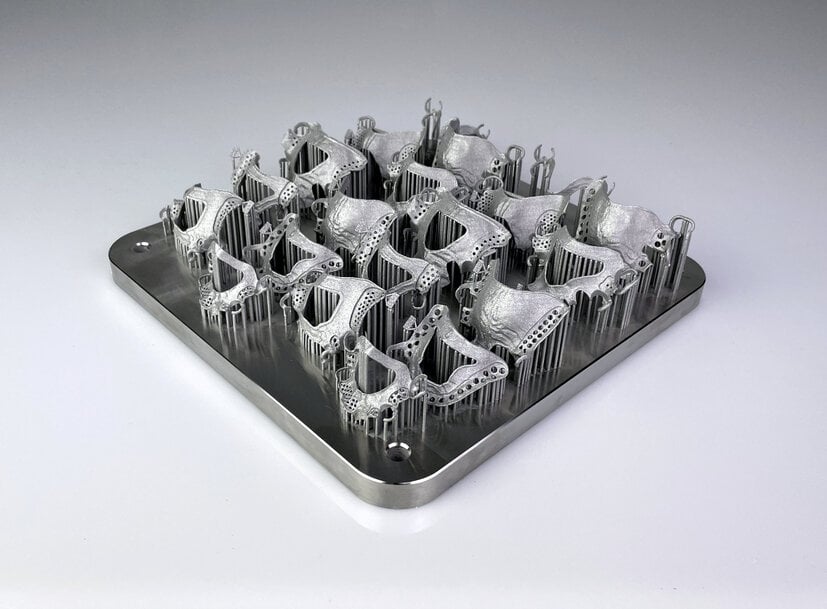
La gestione della dissipazione termica e delle tensioni residue durante la fusione a letto di polvere laser (LPBF) rappresenta un persistente collo di bottiglia in settori critici come l'aerospaziale, l'automobilistico e la produzione di dispositivi medici. La modulazione dell'energia gestita via software consente ai produttori industriali di realizzare sottosquadri pronunciati e superfici inferiori (*downskin*) complesse senza fare affidamento su fitte geometrie di supporto sacrificale.
L'azienda tecnologica globale Renishaw ha presentato la tecnologia LIBERTAS, una piattaforma software orientata alla produzione progettata per ampliare la libertà geometrica, la produttività e la scalabilità dei processi sui propri sistemi di produzione additiva metallica della serie RenAM 500. Fornita direttamente come pacchetto di aggiornamento all'interno dell'ecosistema di preparazione della costruzione QuantAM, l'azienda intende offrire ai produttori una soluzione a livello software in grado di operare sui parchi macchine esistenti, riducendo il costo unitario per parte ed evitando la necessità di costosi adeguamenti hardware.
**Sfide di gestione termica nella fusione a letto di polvere laser**
Nella produzione additiva metallica convenzionale, sono necessarie solide strutture di supporto per ancorare i componenti alla piastra di costruzione e allontanare l'energia termica in eccesso dal bagno di fusione. Senza un'adeguata dissipazione del calore attraverso la polvere libera circostante, il surriscaldamento localizzato provoca la formazione di scorie (*dross*), marcate distorsioni geometriche e un peggioramento della rugosità superficiale sugli elementi rivolti verso il basso.
Tuttavia, le strutture di supporto in eccesso comportano pesanti penalizzazioni produttive: consumano polvere di lega non recuperabile, prolungano i tempi di esposizione laser e richiedono complesse operazioni di post-elaborazione tramite lavorazioni meccaniche o per elettroerosione per staccare le strutture e smerigliare i residui di supporto.
**Modulazione dinamica del laser e controllo del bagno di fusione**
La tecnologia LIBERTAS supera questi vincoli fisici regolando dinamicamente l'erogazione dei parametri laser in base alle geometrie locali del pezzo. Anziché applicare parametri di esposizione uniformi, il software modula la potenza del laser e la velocità di scansione lungo i contorni rivolti verso il basso e le sezioni non supportate.
Regolando l'apporto termico in tempo reale in funzione dei tassi locali di dissipazione del calore, la piattaforma mantiene stabile il bagno di fusione senza generare accumuli termici eccessivi. Questa applicazione controllata dell'energia consente di ottenere angoli di *downskin* più acuti, ridurre al minimo le tensioni termiche interne e prevenire l'incurvamento dei componenti, preservando al contempo la densità strutturale e l'integrità superficiale.
**Integrazione operativa e implementazione scalabile**
Il software funziona come modulo integrato all'interno della suite di preparazione della costruzione QuantAM di Renishaw. Poiché non dipende da pacchetti di sensori dedicati o da modifiche al sistema di stesura della polvere (*recoater*), la tecnologia può essere implementata negli impianti produttivi senza alterare i parametri macchina già validati.
Il software adotta un modello di licenza per postazione di lavoro, grazie al quale i file di costruzione generati su singole licenze QuantAM possono essere distribuiti su più macchine RenAM 500 nel reparto produttivo. Questa configurazione favorisce la flessibilità operativa e una ripetibilità prevedibile sia nelle celle di produzione additiva a singolo laser che in quelle multi-laser.
"Riducendo la dipendenza dalle strutture di supporto e migliorando la finitura delle superfici non supportate, stiamo sbloccando geometrie che prima erano impraticabili a causa dei tradizionali vincoli di progettazione per la produzione additiva", ha dichiarato Benjamin Diaz, Principal Software Product Manager di Renishaw. "Aiutiamo i clienti a incrementare la produttività, ridurre gli scarti e abbassare il costo per pezzo — il tutto utilizzando i sistemi di cui già dispongono."
**Casi d'uso industriali e validazione del processo**
La riduzione al minimo delle strutture di ancoraggio offre vantaggi produttivi diretti nei componenti ad alto valore aggiunto che presentano canali interni, condotti per fluidi e involucri a parete sottile. In settori che spaziano dagli impianti medici personalizzati e dalle casse per orologi di lusso fino a giranti intubate e collettori aerospaziali, la tecnologia evita il posizionamento di supporti in cavità interne inaccessibili dove l'estrazione meccanica risulterebbe impossibile.
"La tecnologia LIBERTAS è progettata per supportare i produttori in un'ampia varietà di settori, dalla produzione ad alto valore e bassi volumi fino alla produzione in serie su larga scala", ha osservato Diaz. "Migliorando l'efficienza lungo l'intero processo AM, dalla preparazione della costruzione fino alla post-elaborazione, la tecnologia aiuta gli operatori a ottenere risultati più costanti e un maggiore controllo operativo."
Renishaw ha mostrato la tecnologia LIBERTAS in funzione a Formnext a Francoforte, dal 17 al 19 novembre presso lo stand C11 del padiglione 11, illustrando costruzioni comparative e parametri di qualità dei componenti.
Contesto aggiuntivo:
Questa sezione dettaglia specifiche tecniche e confronti competitivi non inclusi nell'annuncio originale del prodotto.
Le regole tradizionali di progettazione per la fusione a letto di polvere laser, codificate in standard come ISO/ASTM 52911-1, richiedono in genere strutture di supporto per angoli di inclinazione (*overhang*) inferiori a 45 gradi rispetto alla piastra orizzontale di costruzione. In assenza di supporti, il metallo fuso penetra nel sottostante letto di polvere libera per capillarità e gravità, generando una significativa rugosità superficiale (spesso superiore a 20-30 micrometri Ra) e residui di fusione. I sistemi avanzati di modulazione dei parametri come LIBERTAS spostano tale soglia, consentendo costruzioni stabili ad angoli nettamente inferiori a 45 gradi senza l'inserimento manuale di supporti.
Nel panorama della produzione additiva, la riduzione dei supporti guidata dal software compete sia con soluzioni basate su hardware dedicato sia con approcci a circuito chiuso. Velo3D consente la stampa di sporgenze fino al piano orizzontale impiegando lame di ricopertura senza contatto abbinate a un software termodinamico sincronizzato, il che richiede architetture macchina proprietarie dedicate. Analogamente, EOS offre il software Smart Fusion, che impiega algoritmi di simulazione termica per calibrare la potenza laser punto per punto, mentre Nikon SLM Solutions propone la tecnologia Free Float. L'approccio di Renishaw si differenzia per il fatto di rimanere interamente software all'interno del motore di slicing QuantAM, applicando una modulazione dinamica dei parametri sui gruppi ottici standard della serie RenAM 500 per ridurre le operazioni di post-lavorazione senza richiedere modifiche hardware su misura.
A cura di Natania Lyngdoh, redattrice di Induportals, con il supporto dell’IA.
www.renishaw.com
Richiedi maggiori informazioni…
