
www.metalworkingmag.it
11
'26
Written on Modified on
Sandvik Coromant lancia la fresa conica a barile per operazioni complesse di profilatura
L'innovativa geometria due in uno combina raggi a barile e a testa sferica per aumentare la produttività, migliorare la finitura superficiale e ridurre i tempi ciclo nella lavorazione di blisk e palette.
www.sandvik.coromant.com
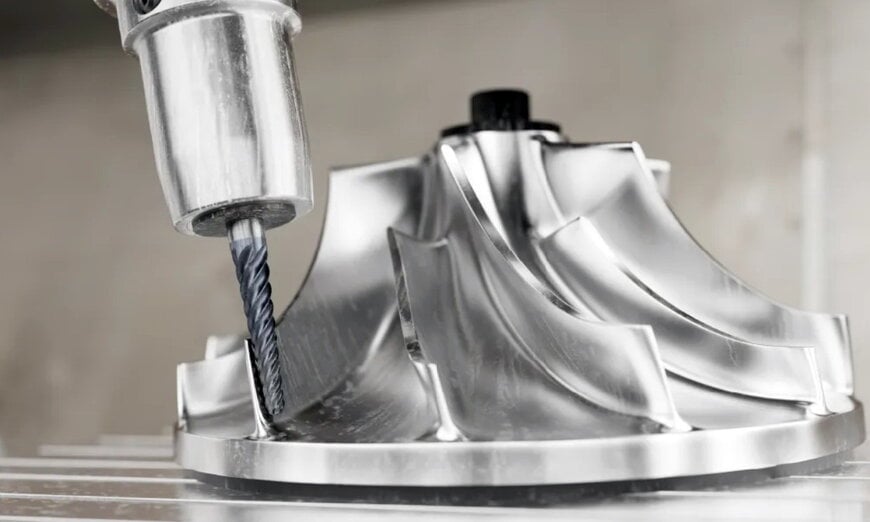
La produzione di profili tridimensionali complessi nelle turbomacchine, come i blisk delle turbine e le palette dei compressori, pone sfide impegnative alle operazioni di fresatura multiasse. La lavorazione di queste superfici a forma libera richiede tradizionalmente molteplici piazzamenti e frequenti cambi utensile per gestire le mutevoli curvature superficiali, con conseguente allungamento dei tempi ciclo e una rapida usura del tagliente sulle leghe aerospaziali di difficile lavorabilità.
Per superare i limiti legati ai tempi ciclo e all'usura degli utensili, Sandvik Coromant ha sviluppato la fresa a candela conica a barile CoroMill Plura. L'utensile integra un ampio profilo a barile tangenziale lungo il fianco e un tradizionale raggio a testa sferica in punta, creando una geometria di taglio ibrida adatta sia alla profilatura di fianco che alla fresatura puntiforme all'interno del medesimo setup operativo.
Principi operativi e vantaggi cinematici
La finitura multiasse di componenti curvi per motori aeronautici si è a lungo basata sulle frese sferiche a testa tonda. Sebbene versatili, i raggi ridotti delle frese sferiche impongono passi laterali (step-over) minimi per il controllo della cresta (cusp height) al fine di soddisfare rigorosi requisiti di finitura superficiale, costringendo i centri di lavoro CNC a eseguire migliaia di passate fitte.
La geometria conica a barile ridefinisce questa dinamica cinematica. Adottando un raggio di taglio effettivo notevolmente superiore al diametro fisico dell'utensile, la sezione a barile estende l'arco di contatto con il fianco del pezzo. Ciò consente ai sistemi di programmazione a controllo numerico (CNC) di incrementare in modo sostanziale l'avanzamento assiale (passo laterale) senza aumentare l'altezza delle creste picco-valle. Al contempo, la variazione continua del punto di contatto lungo la curvatura del profilo distribuisce i carichi meccanici e i picchi termici su una porzione di tagliente più estesa, evitando di concentrare l'usura solo sulla punta. La testa sferica resta a disposizione per raccordare spigoli stretti, raggi di transizione e sottosquadri complessi senza richiedere il cambio utensile.
Caratteristiche del substrato e del rivestimento per leghe resistenti al calore
I componenti palettati per turbomacchine vengono prevalentemente forgiati o lavorati a partire da materiali ISO S, tra cui leghe di titanio e superleghe resistenti al calore (HRSA) a base di nichel, cobalto o ferro. Queste leghe evidenziano elevata resistenza a caldo, bassa conducibilità termica e una marcata tendenza all'incrudimento, fattori che degradano rapidamente i taglienti in metallo duro.
La fresa conica a barile CoroMill Plura adotta le qualità dedicate T2CH e R2AH, sviluppate con la tecnologia di rivestimento PVD (Physical Vapor Deposition) Zertivo 2.0. Zertivo 2.0 assicura una migliore adesione del rivestimento e una superiore resistenza a micro-scheggiature, usura a intaglio e cricche termiche in condizioni di taglio interrotto. Pur essendo ottimizzate principalmente per la semifinitura e finitura dei materiali ISO S, le geometrie dell'utensile consentono di lavorare anche particolari in ISO P (acciaio), ISO M (acciaio inossidabile), ISO H (acciaio temprato) e ISO K (ghisa).
Integrazione nei cicli di produzione aerospaziale
Nei centri di lavoro a cinque assi, la riduzione delle corse a vuoto per riposizionamenti e cambi utensile si traduce direttamente in una maggiore efficienza del mandrino. Lavorando raccordi di fondo, fianchi convessi e transizioni dei bordi d'attacco e d'uscita della pala con un'unica geometria, i programmatori di processo possono fondere percorsi utensile prima separati in programmi integrati di profilatura multiasse.
"La fresa conica a barile CoroMill Plura offre ai produttori una soluzione versatile per le lavorazioni di profilatura più gravose", ha dichiarato Staffan Lundström, Product Manager per gli utensili di fresatura in metallo duro integrale di Sandvik Coromant. "Combinando più operazioni in un unico utensile, i clienti possono ridurre i tempi passivi e ottenere un processo di lavorazione più produttivo e affidabile."
La variante conica a barile arricchisce la gamma per profilatura CoroMill Plura, che comprende frese a testa sferica dedicate, frese a testa sferica con gambo ridotto (lollipop), frese coniche a testa sferica e frese a barile standard, progettate per fresatura puntiforme, fresatura di fianco e geometrie in sottosquadro nella produzione di precisione per il settore aerospaziale e della generazione di energia.
Contesto aggiuntivo
Questa sezione illustra specifiche tecniche e benchmark di mercato non presenti nel comunicato prodotto originale.
Le frese a segmento di cerchio — spesso definite a barile, a lente o coniche a settore circolare — rappresentano un profondo cambio di paradigma nelle strategie CAM per lavorazioni simultanee a 5 assi. I principali sviluppatori software CAM, tra cui Mastercam, hyperMILL e Siemens NX, offrono oggi algoritmi dedicati per utensili a barile che mantengono angoli di contatto costanti e controllo dinamico dell'asse utensile lungo superfici 3D complesse.
Nel settore aerospaziale, le riduzioni dei tempi ciclo ottenute con la fresatura a segmenti di cerchio oscillano generalmente tra il 50% e l'80% rispetto alle passate tradizionali di finitura con frese a testa sferica standard; un risultato reso possibile dal maggiore passo laterale consentito dagli ampi raggi effettivi (che sul fianco del barile superano spesso valori compresi tra 250 mm e 1.000 mm). Sul mercato degli utensili a segmento di cerchio, tra le soluzioni analoghe figurano le frese a settore circolare di Emuge-Franken (come le geometrie a barile e ovali) e le frese coniche a barile multi-tagliente in metallo duro integrale di Seco Tools. Sebbene i design della concorrenza sfruttino ugualmente profili a grande raggio per contenere l'altezza delle creste, i fattori di differenziazione costruttiva si concentrano sulla tenacità del filo tagliente del substrato, sulla granulometria del carburo e su rivestimenti multistrato PVD proprietari, studiati per contrastare l'usura abrasiva e adesiva alle basse velocità di taglio tipiche delle leghe HRSA soggette a incrudimento.
A cura di Evgeny Churilov, Induportals Media - Adattato dall'IA.
www.sandvik.coromant.com
Richiedi maggiori informazioni…
