
www.metalworkingmag.it
15
'26
Written on Modified on
DMG MORI all'AMB 2026
Dal 15 al 19 settembre, a Stoccarda, in Germania, DMG MORI integra la tecnologia di misura Renishaw per creare circuiti di feedback autonomi per gli ambienti di produzione di taglio dei metalli.
en.dmgmori.com
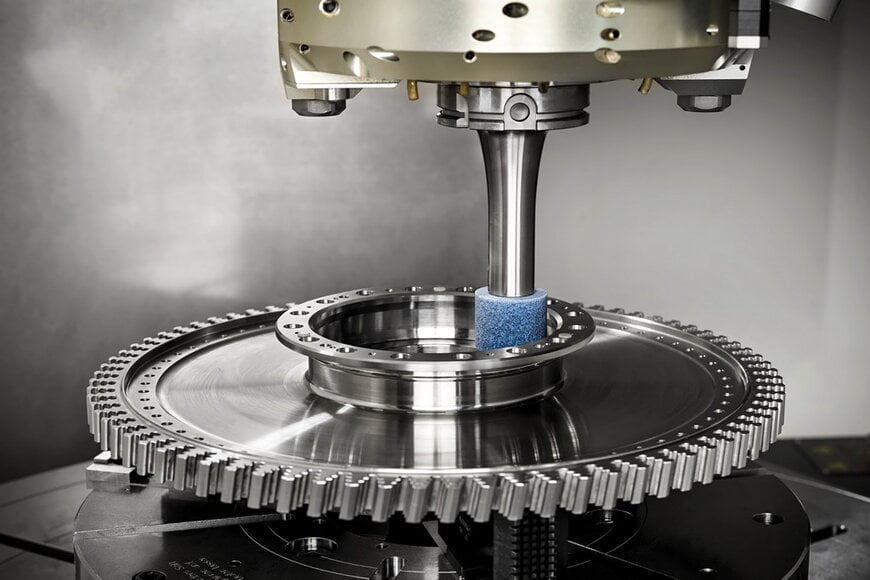
DMG MORI e Renishaw hanno presentato una cella di produzione integrata che unisce la movimentazione automatizzata dei pezzi e la metrologia a ciclo chiuso per l'automazione industriale nelle operazioni di asportazione truciolo in serie. Il sistema congiunto impiega macchine utensili CNC, robotica industriale e sistemi di calibrazione a bordo macchina per automatizzare le correzioni di lavorazione.
Sfida tecnica e motivazione della collaborazione
La lavorazione di componenti di precisione richiede un monitoraggio continuo delle tolleranze per compensare l'usura degli utensili, le derive termiche e le variazioni nei lotti di materiale grezzo. I metodi tradizionali di controllo qualità dipendono da misurazioni fuori linea, una procedura che introduce ritardi logistici, richiede controlli manuali periodici e accresce il volume degli scarti durante le lavorazioni in serie.
Per eliminare queste inefficienze, DMG MORI e Renishaw hanno collegato direttamente l'ispezione dimensionale al controllo numerico della macchina. L'architettura unisce la cinematica di processo e la robotica di asservimento con un sistema di metrologia comparativa dedicato, operando in totale assenza di interventi manuali.
Architettura di misura integrata
L'impianto include il sistema robotizzato di movimentazione MATRIS WPH di DMG MORI insieme al calibro comparativo Equator di Renishaw.
I pezzi finiti all'interno della camera di lavoro vengono trasferiti dal robot direttamente alla stazione di controllo. Il calibro verifica le caratteristiche geometriche critiche confrontandole con un pezzo campione azzerato. I dati dimensionali rilevati sono inviati al controllo numerico della macchina utensile tramite interfacce digitali standard. L'unità CNC calcola gli scostamenti, aggiorna i valori di correzione utensile in modo autonomo e imposta la compensazione dinamica prima delle successive fasi di taglio.
Vantaggi operativi e implementazione
Il sistema a circuito chiuso è esposto alla fiera AMB di Stoccarda, in programma dal 15 al 19 settembre 2026. La cella di automazione è destinata alla produzione di serie, con particolare riferimento ai settori automobilistico e della meccanica di precisione, ambiti in cui sono indispensabili stabilità operativa e cicli continui.
La retroazione istantanea dei correttori azzera la necessità di regolazioni manuali e riduce gli scarti, mantenendo le quote entro le tolleranze prescritte. Collegata a sistemi di movimentazione a guida autonoma e all'infrastruttura di programmazione digitale, la cella consente turni non presidiati e riduce i fermi macchina non programmati anche in contesti produttivi ad alta variabilità.
A cura di Evgeny Churilov, Induportals Media - Adattato dall'IA.
www.it.dmgmori.com
Richiedi maggiori informazioni…
