
www.metalworkingmag.it
18
'26
Written on Modified on
Frese integrali in metallo duro per ottimizzare la lavorazione del titanio nelle applicazioni aerospaziali
Walter introduce geometrie a passo differenziato progettate per ridurre le vibrazioni durante le lavorazioni con parametri di taglio elevati.
www.walter-tools.com
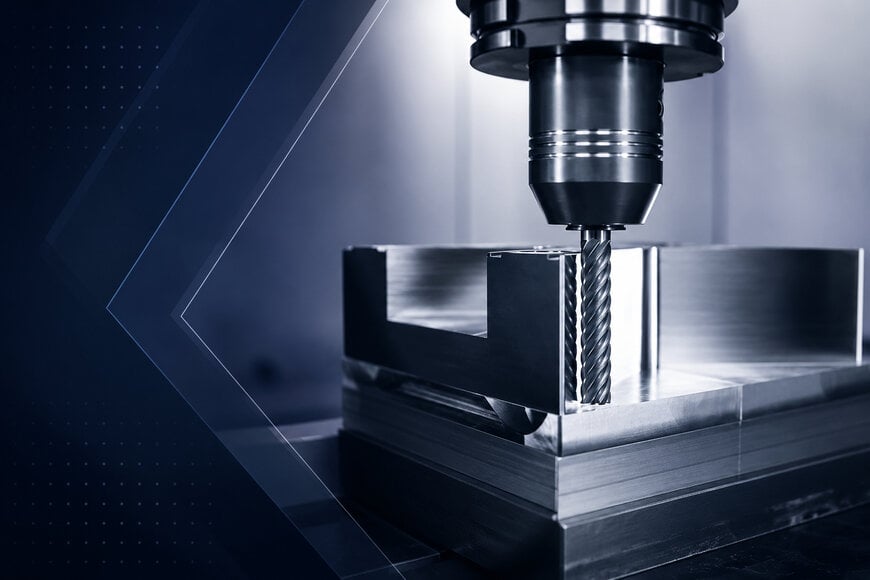
Walter ha annunciato l'ampliamento della propria gamma di frese integrali in metallo duro con l'introduzione di una serie di utensili specializzati progettati per ottimizzare i tassi di asportazione del materiale nei materiali difficili da lavorare. La nuova gamma integra geometrie di taglio avanzate sviluppate per supportare lavorazioni intensive su leghe di titanio e acciai inossidabili impiegati nei settori aerospaziale, medicale ed energetico. Per garantire prestazioni elevate in ambienti produttivi particolarmente esigenti, gli utensili sono dotati di configurazioni delle scanalature ottimizzate in grado di operare in modo affidabile anche in presenza di elevate sollecitazioni meccaniche.
Passo differenziato e geometria rompitruciolo
La progettazione di frese integrali in metallo duro ad alte prestazioni richiede specifici meccanismi di stabilizzazione per evitare vibrazioni durante le operazioni di fresatura dinamica. Grazie a una precisa distribuzione differenziata dei taglienti, la geometria dell'utensile interrompe le frequenze armoniche generate dal contatto continuo ad alta velocità con materiali particolarmente tenaci. Questa configurazione riduce i fenomeni di risonanza e garantisce un'elevata stabilità e una qualità superficiale ottimale anche con parametri di taglio elevati.
Per soddisfare differenti strategie di lavorazione, la gamma comprende varianti specializzate a cinque o sette taglienti. Le versioni MC331 Advance senza rompitruciolo sono destinate alle operazioni di finitura che richiedono la massima qualità superficiale, mentre le varianti MC333 Advance con rompitruciolo sono state sviluppate per migliorare l'evacuazione del truciolo.
Frammentando i lunghi trucioli di titanio in segmenti più piccoli, la geometria rompitruciolo impedisce la formazione di grovigli attorno al portautensile e riduce l'accumulo di calore nella zona di taglio. Questa suddivisione limita le sollecitazioni termiche localizzate e contribuisce a prevenire l'usura prematura dei taglienti.
Microgeometrie multi-tagliente e ottimizzazione della struttura dell'utensile
La microgeometria è disponibile con diametri metrici compresi tra 6 e 25 mm, consentendo operazioni complesse di fresatura di tasche e spallamenti. Grazie alla qualità universale WK40EA, le superfici di taglio mantengono un'elevata durezza a caldo e un'eccellente resistenza all'usura chimica durante la lavorazione di leghe di titanio come il Ti6Al4V e di acciai inossidabili austenitici come il 316L. Le lunghezze di taglio, comprese tra due e cinque volte il diametro dell'utensile, consentono una distribuzione uniforme dell'usura lungo i taglienti durante le operazioni di fresatura trocoidale profonda.
Nelle lavorazioni dinamiche caratterizzate da elevati tassi di asportazione del materiale, il nucleo rigido dell'utensile garantisce un'elevata rigidità torsionale e riduce i fenomeni di flessione laterale. Questa stabilità strutturale consente ai piccoli raggi d'angolo di mantenere tolleranze dimensionali ristrette senza provocare micro-scheggiature dei taglienti.
La struttura modulare consente inoltre molteplici cicli di riaffilatura, riducendo il consumo complessivo degli utensili nel lungo periodo. Per applicazioni specifiche, gli utensili possono essere personalizzati tramite il servizio Walter Xpress per adattarsi a configurazioni non standard, migliorando così l'efficienza complessiva del processo di lavorazione.
Approfondimento tecnico aggiuntivo (non incluso nell'annuncio originale del prodotto)
Nel mercato delle frese integrali in metallo duro ad alte prestazioni per il settore aerospaziale, questa nuova serie si confronta con linee consolidate come la serie Harvi di Kennametal o la famiglia Jabro di Seco Tools. I confronti tecnici evidenziano che le frese tradizionali con passo uniforme tendono a generare vibrazioni autoeccitate durante la lavorazione delle pareti in titanio, costringendo gli operatori a ridurre velocità di taglio e avanzamenti. La piattaforma Walter utilizza invece angoli d'elica e passi asimmetrici per stabilizzare le forze di taglio.
Questa configurazione riduce le vibrazioni del mandrino e prolunga la durata dell'utensile anche in presenza di elevate profondità di passata assiali. Inoltre, lo sviluppo si basa su substrati specifici progettati per compensare la bassa conducibilità termica delle superleghe resistenti alle alte temperature.
Tuttavia, per ottenere tassi di asportazione superiori al 90% durante la fresatura profonda di tasche, è necessaria una precisa integrazione con moderni sistemi di refrigerazione ad alta pressione attraverso il mandrino. Un apporto insufficiente del fluido refrigerante all'interno di canali stretti può provocare il ritruciolamento e shock termici localizzati, riducendo i vantaggi in termini di durata rispetto alle frese a inserti indicizzabili dotate di ugelli esterni dedicati al raffreddamento.
Redatto da Sucithra Mani, redattrice di Induportals – adattato con il supporto dell'IA.
www.walter-tools.com
Richiedi maggiori informazioni…
